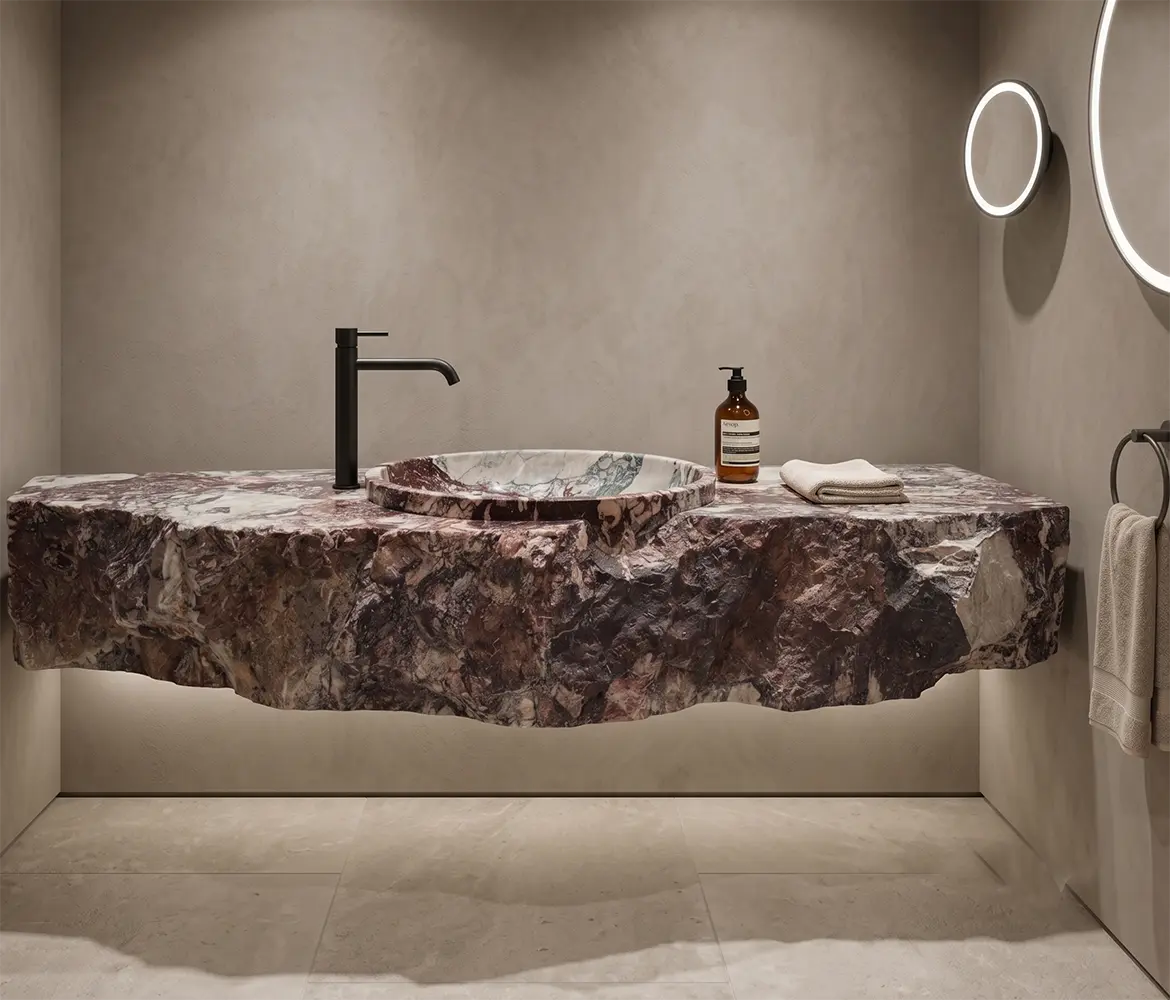



В быстро развивающемся архитектурном ландшафте 2026 года строительство масштабных коммерческих проектов — от терминалов международных аэропортов до огромных роскошных торговых центров и элитных холлов отелей — требует материалов, которые представляют собой безупречный синтез эстетического величия и структурной предсказуемости. Исторически сложилось так, что натуральный камень был стандартным выбором для таких роскошных пространств. Однако неизбежная непредсказуемость органической геологии, а также значительный вес, высокие затраты на добычу и большие потери материала при обработке вынудили перейти к новой парадигме. Сегодня архитекторы и застройщики люкс-класса в подавляющем большинстве переходят на инженерные аналоги.
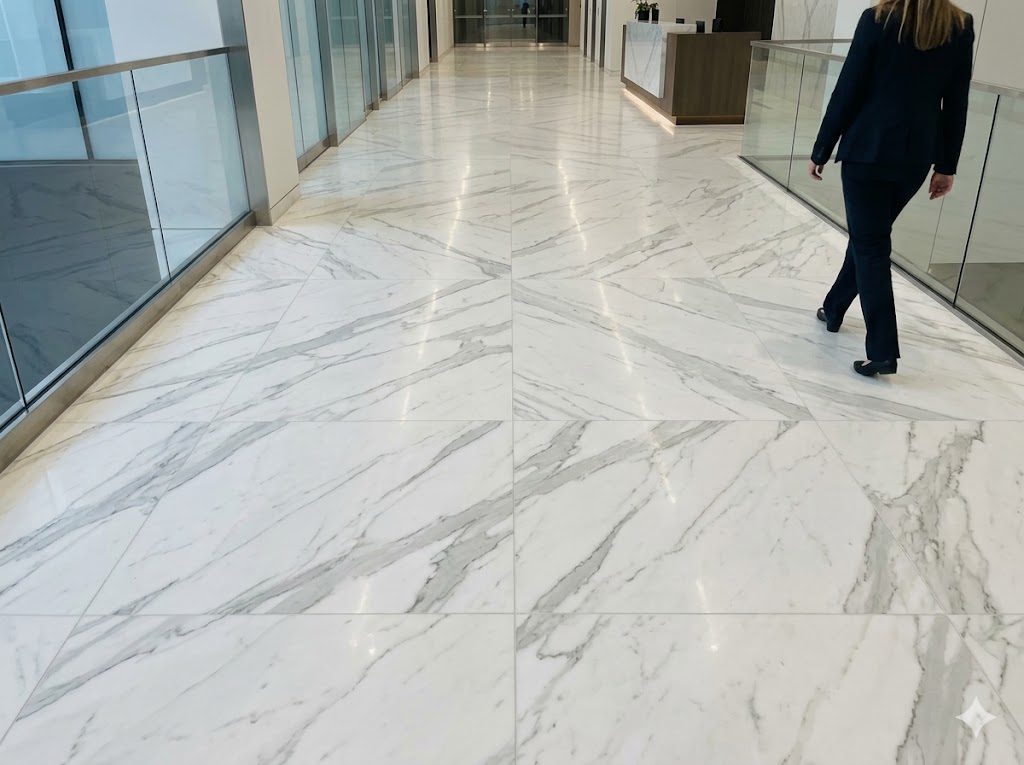
Defining this core product is essential for accurate procurement. Artificial Marble Slabs are highly advanced composite materials, meticulously engineered to replicate the sweeping, elegant veining of organic metamorphic rocks while eliminating their structural inconsistencies. Unlike natural stone, which is mined in unpredictable blocks, engineered marble is manufactured under strictly controlled laboratory and industrial conditions. For instance, a premium плита из искусственного белого мрамора предлагает первозданную, сияющую элегантность итальянских Статуаро или Калакатты, но при этом обеспечивает абсолютную однородность цвета на тысячах квадратных метров. Это гарантирует, что пол в приемной коммерческого небоскреба будет идеально сочетаться с интерьером лифтовой кабины, без резких цветовых различий, характерных для партий натурального камня из карьера.
Стратегическое преимущество оптовых закупок для застройщиков трудно переоценить. Переход на инженерные поверхности позволяет менеджерам проектов добиться беспрецедентной однородности, огромной экономии средств и предсказуемой выходности при изготовлении.
плит из искусственного мрамора
Анатомия инженерного мрамора
Понимание точного химического и физического состава этих поверхностей — первый шаг к успешному выбору материала. Структурная целостность конечного продукта полностью зависит от тщательно сбалансированной рецептуры композита.
Золотое сечение: порошок натурального камня к смоле
В основе высококачественной инженерной плиты лежит оптимальное соотношение компонентов. Отраслевой золотой стандарт предполагает использование примерно 90%–95% дробленого натурального мраморного заполнителя — часто называемого порошком карбоната кальция — связанных 5%–10% высококачественной ненасыщенной полиэфирной смолой (UPR). Это конкретное соотношение имеет решающее значение. Высокое содержание заполнителя обеспечивает материалу подлинный вес, тепловую массу и тактильные ощущения настоящего камня. При изучении различных мраморных плит и слэбов, сотрудники по закупкам должны тщательно проверять это соотношение заполнителя и смолы. Если производитель пытается снизить затраты, увеличивая содержание смолы свыше 12%, полученная плита становится слишком пластичной на вид, легко царапается и подвержена разрушению из-за теплового расширения. И наоборот, недостаточное количество смолы делает плиту хрупкой, неспособной выдержать структурные деформации, присущие установке в высотных зданиях.
Пигменты, добавки и связующие вещества
Помимо базовых материалов, изысканная эстетика плиты зависит от передовых неорганических пигментов. Эти пигменты специально разработаны для устойчивости к выцветанию при длительном воздействии ультрафиолетового (УФ) света, что гарантирует сохранение яркости сложных узоров прожилок даже спустя десятилетия после установки. Кроме того, молекулярная связь между органической смолой и неорганическим карбонатом кальция обеспечивается связующими веществами, чаще всего силаном. Силан выступает в роли химического моста, значительно улучшая межфазное сцепление внутри композита. Эта химическая синергия предотвращает микротрещины под интенсивным пешеходным движением, тем самым многократно увеличивая общую долговечность материала.
Процесс производства путем прессования блоков
Превращение сырьевого заполнителя и жидкой смолы в твердую плиту архитектурного класса — настоящее чудо современной промышленной инженерии. Для этого требуется значительные капиталовложения в тяжелое оборудование и точный контроль атмосферных условий.
Технология вакуумной виброуплотнительной прессовки
Основной этап на высококлассном заводе по производству плит из искусственного мрамора использует процесс, известный как вакуумная виброуплотнительная прессовка. После тщательного смешивания заполнителя, смолы и пигментов вязкая масса заливается в массивную блочную форму. Затем эта форма герметично закрывается в специальной камере, где мощный вакуум удаляет весь окружающий воздух. Именно такой уровень технологической сложности и отличает стандартные предприятия от топ-10 поставщиков мраморных плит в Китае на 2026 год, которые активно инвестируют в прессовые линии итальянской разработки. Одновременное применение высокочастотной вибрации и чрезвычайно высокого гидравлического давления в условиях полного вакуума гарантирует устранение всех микроскопических воздушных пузырьков («пинхолов»). Если в смеси останется воздух, это создаст структурные слабые места, которые могут треснуть при обработке или стать средой для размножения бактерий после установки.
Уплотнение под высоким давлением и обжиг в печи
После формирования и уплотнения сырого блока он должен перейти из полужидкого состояния в твёрдое благодаря строго контролируемой фазе отверждения. Ненасыщенная полиэфирная смола подвергается экзотермической химической реакции, инициируемой специальными катализаторами. Массивные блоки перемещаются в термоконтролируемые печи, температура в которых обычно поддерживается в диапазоне от 25°C до 35°C. Блоки должны находиться в этой среде отверждения в течение 7–14 дней. Ускорение этого процесса приводит к внутренним напряжениям и серьёзным деформациям. Чтобы обеспечить поставку этих высокопроизводительных материалов для вашего следующего крупномасштабного коммерческого проекта, менеджерам по закупкам следует связаться с нами обсудить подробные технические характеристики, оптовые цены непосредственно с завода и координацию глобальной логистики.
Калибровка, полировка и финишная отделка
После завершения стадии созревания твёрдый мастер-блок (часто весом свыше 30 тонн) перемещается на участок резки. Здесь массивные дисковые пилы с алмазными напайками распиливают блок на отдельные плиты. Эти необработанные плиты затем проходят через многоступенчатый калибровочный станок, где используются мощные алмазные валики, чтобы обеспечить идеально равномерную толщину по всей поверхности плиты — критически важное требование для бесшовной укладки полов. Наконец, плита поступает на линию полировки. Благодаря последовательной обработке абразивными смоляными подушками завод может добиться различных видов отделки. Если зеркальная высокоглянцевая полировка популярна для роскошной облицовки стен, то матовая или шлифованная отделка всё чаще применяется для коммерческих напольных покрытий, чтобы соответствовать строгим нормативам безопасности по коэффициенту динамического трения (DCOF), предотвращающим скольжение.
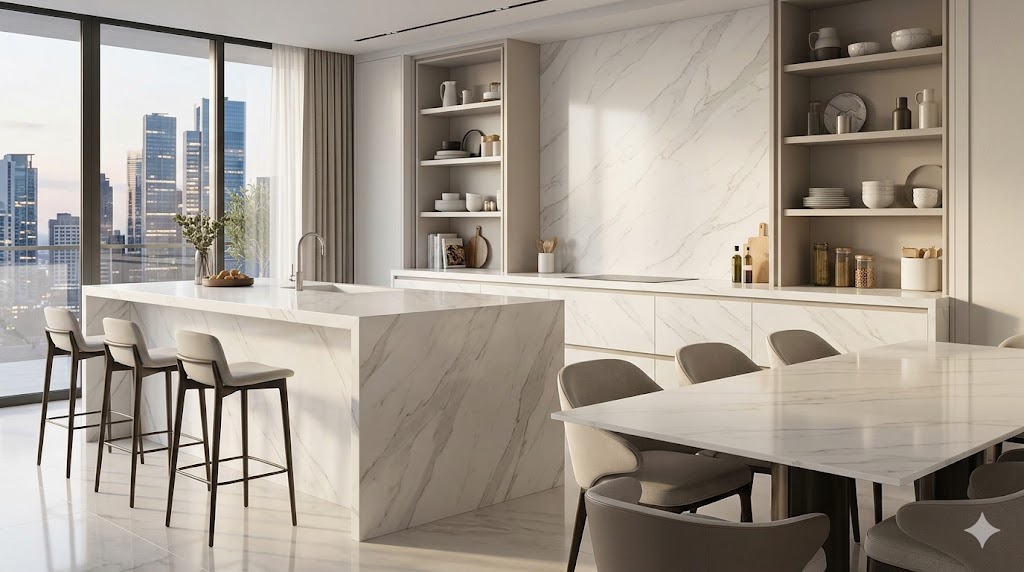
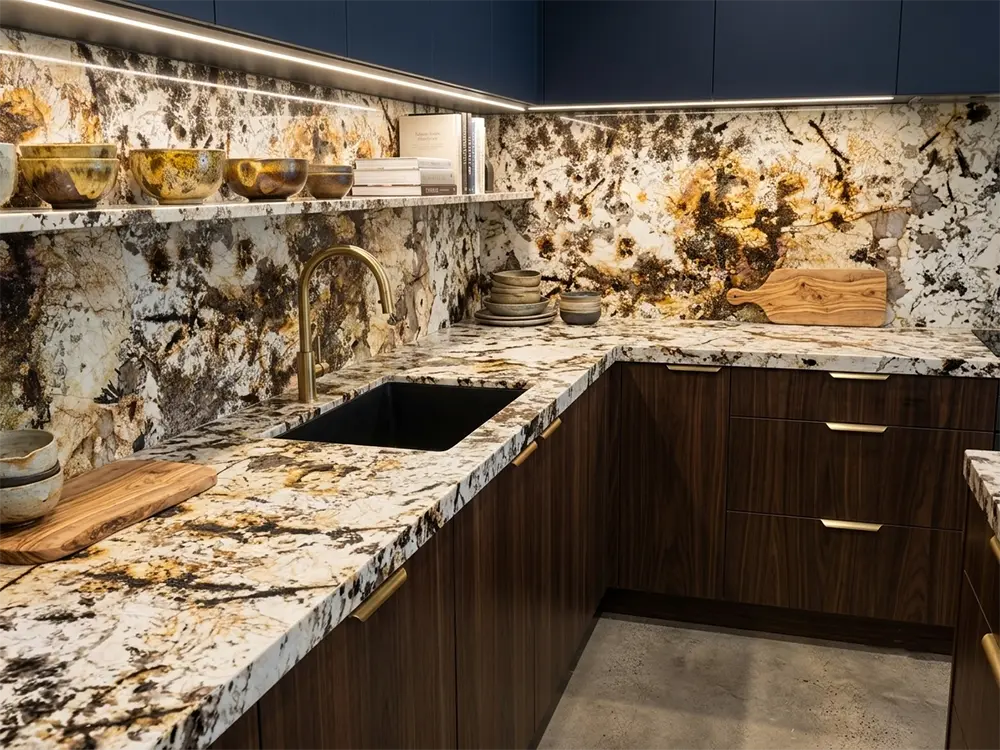
Искусственные мраморные плиты для кухонь
Всеобъемлющие физические свойства
Чтобы уверенно указать на производителя инженерных мраморных блоков для проекта, архитекторам и руководителям объектов необходимо смотреть не только на эстетику, но и глубоко анализировать практические эксплуатационные показатели материала.
Понимание показателей эксплуатационных характеристик материала
Четыре основных показателя определяют пригодность каменной поверхности.
-
Твёрдость по шкале Мооса: Эта качественная шкала характеризует устойчивость материала к царапинам. Поскольку искусственный мрамор в качестве базового заполнителя использует карбонат кальция (мрамор), его твёрдость обычно составляет от 3 до 4 по шкале Мооса, что делает его отличным материалом для напольных покрытий и облицовки, но менее подходящим для прочных кухонных столешниц, где часто используются ножи.
-
Водопоглощение: Это показатель пористости камня. Чем ниже степень впитываемости, тем выше устойчивость к пятнам от пролитых жидкостей.
-
Прочность на сжатие: Способность материала выдерживать осевые силы сжатия (большие весовые нагрузки).
-
Прочность на изгиб: Способность материала сопротивляться изгибу под воздействием растяжения, что крайне важно для предотвращения разрушения при транспортировке и монтаже на неровные основания.
Сравнение научных данных
В следующей таблице представлен строгий технический сравнительный анализ, который демонстрирует, почему инженерный композитный мрамор часто является лучшим выбором по сравнению с натуральным органическим камнем для крупномасштабных коммерческих применений.
Ориентирование в логистике
Глобальные стандарты размеров и толщины
требует тщательного понимания стандартных размеров плит, чтобы оптимизировать выход продукции и минимизировать отходы материала. оптовых закупок искусственного камня На глобальном B2B-рынке максимальное увеличение выхода плиты при её резке по конкретным размерам напольной плитки (например, 600×600 мм или 800×800 мм) имеет первостепенное значение для контроля затрат. Поэтому стандартные размеры плит тщательно калибруются на заводе. Наиболее распространённые стандартные размеры — 2400×1200 мм и 2700×1800 мм. Однако архитектурный тренд 2026 года в значительной степени ориентирован на бесшовные крупноформатные решения. Чтобы удовлетворить этот спрос, заводы выпускают «джамбо»-плиты размером 3200×1600 мм. Такие массивные полотна позволяют дизайнерам создавать широкие, непрерывные венаты на больших полах вестибюлей с минимальным количеством швов. Обеспечение
Стандартные и джамбо-размеры плит
индивидуальных размеров искусственного мрамора непосредственно с прессовой линии может дополнительно снизить отходы обрезков до 15% на крупномасштабных проектах по резке под размер. Спецификация толщины — это тонкий баланс между конструктивными требованиями и собственным весом.
Выбор правильной толщины: 15 мм, 18 мм и 20 мм
Толщина 15 мм:
-
Это легковесный чемпион отрасли. Он специально разработан для внутренней вертикальной облицовки стен, отделки кабин лифтов и потолочных покрытий, где избыточный вес представляет серьёзную конструктивную угрозу или усложняет системы механического крепления. Толщина 18 мм:
-
Это бесспорный мировой стандарт для коммерческих напольных покрытий. Обширные испытания на нагрузку доказали, что 18 мм обеспечивают идеальный баланс: материал обладает необходимой ударопрочностью, чтобы выдерживать тяжёлые катящиеся нагрузки (например, тележки для багажа в отелях или паллетные тележки в торговых помещениях), при этом сохраняя оптимальный вес при транспортировке, что позволяет максимально загрузить квадратные метры в стандартный 20-футовый контейнер. Толщина от 20 до 30 мм:
-
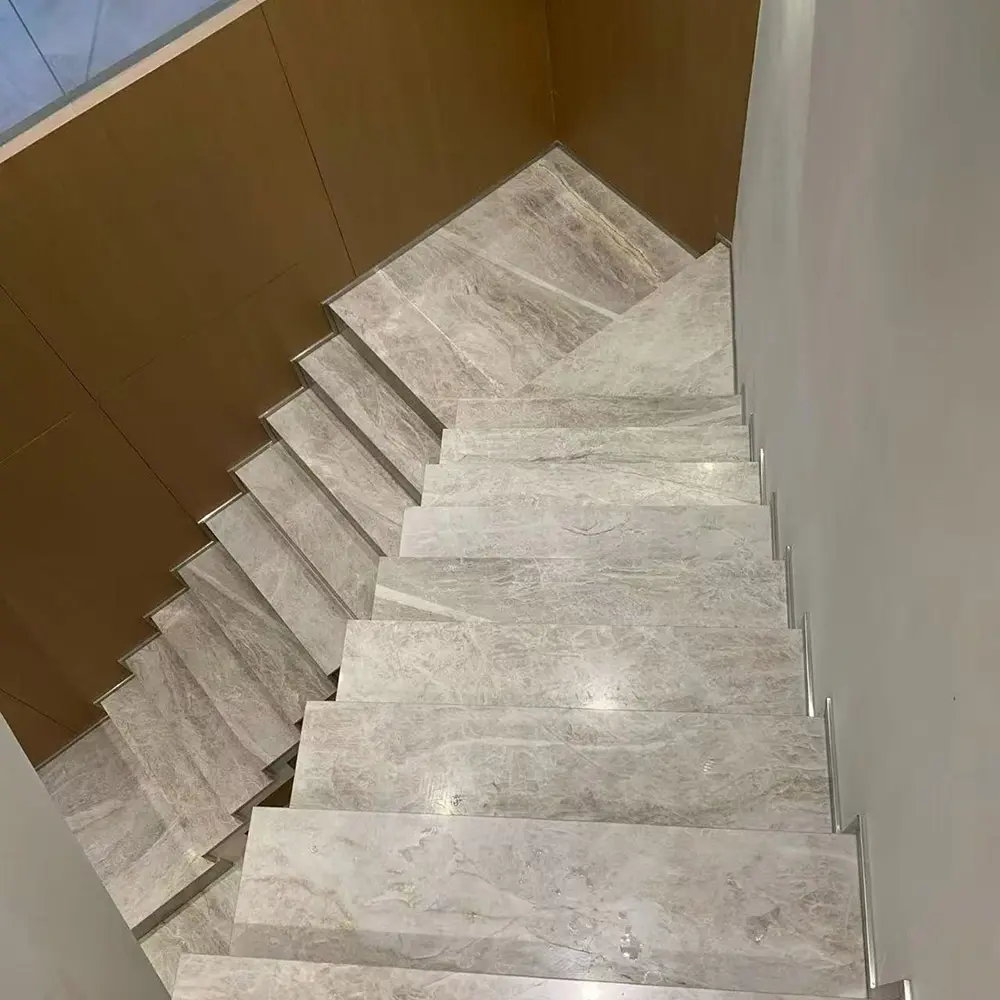
20mm to 30mm Thickness: Эти прочные профили предназначены для горизонтальных поверхностей с высокой нагрузкой. Они являются обязательным стандартом для индивидуальных ступеней лестниц, столешниц тумб с толстым краем и нестандартных стоек рецепции, где требуется глубокая обработка края (например, полный закруглённый или огиевый край) без ущерба для структурной основы.
Как определить премиальный класс искусственного камня
Мировой рынок переполнен производителями разного качества. Искушённый оптовым поставщиком искусственного мрамора должен применять строгие протоколы обеспечения качества (QA), чтобы отличать материалы премиального класса от некачественных подделок.
Визуальный осмотр и дефекты поверхности
Первым уровнем защиты при закупке является тщательный визуальный осмотр под ярким, направленным светом. Команды по закупкам должны быть обучены выявлять признаки низкого качества производства. На плитах низкого качества часто наблюдаются «застои смолы» — тёмные, мутные участки, где смола не смешалась равномерно с заполнителем. Кроме того, неравномерное распределение заполнителя создаёт слабые места в плите. Возможно, самое главное — поверхность необходимо проверять на наличие микроскопических точечных пор. Если этап вакуумной виброуплотнительной прессовки был ускорен, застрявшие пузырьки воздуха поднимутся на поверхность при полировке, образуя крошечные кратеры, которые в коммерческих условиях накапливают грязь и бактерии.
Проверка допусков по размерам и прогибов
Премиальная плита должна быть геометрически идеальной. При работе с крупноформатными плитами даже незначительная деформация или прогиб делают бесшовную укладку невозможной, что приводит к «перепадам» (неровным краям) на полу. Премиальные заводы используют лазерное управление калибровкой, чтобы допуск по толщине на плиту длиной 3200 мм не превышал ±0,5 мм. Кроме того, прогиб (изгиб плиты от края до края) должен строго контролироваться и составлять менее 0,2%. Укладка тяжёлого алюминиевого прямого правила по полированной поверхности — это стандартный полевой тест для проверки абсолютной ровности.
Аудиты заводов и международные сертификаты
Опираться только на визуальные образцы — опасная стратегия закупок. Чтобы снизить риск по многомиллионным контрактам, прямое сотрудничество с аудированным вертикально интегрированным заводом значительно превосходит использование торговых компаний. Прежде чем оформить заказ на покупку, сотрудники по закупкам должны требовать документацию завода о соответствии. К важнейшим международным сертификатам относятся ISO 9001 — система менеджмента качества, маркировка CE — соответствие европейскому рынку, а также независимые отчёты о физических свойствах, подготовленные признанными организациями, такими как SGS или TÜV Rheinland. Кроме того, для внутренних применений сертификат Greenguard гарантирует, что плита изготавливается с использованием смол с низким содержанием ЛОС (летучих органических соединений), что обеспечивает качество воздуха в помещениях.
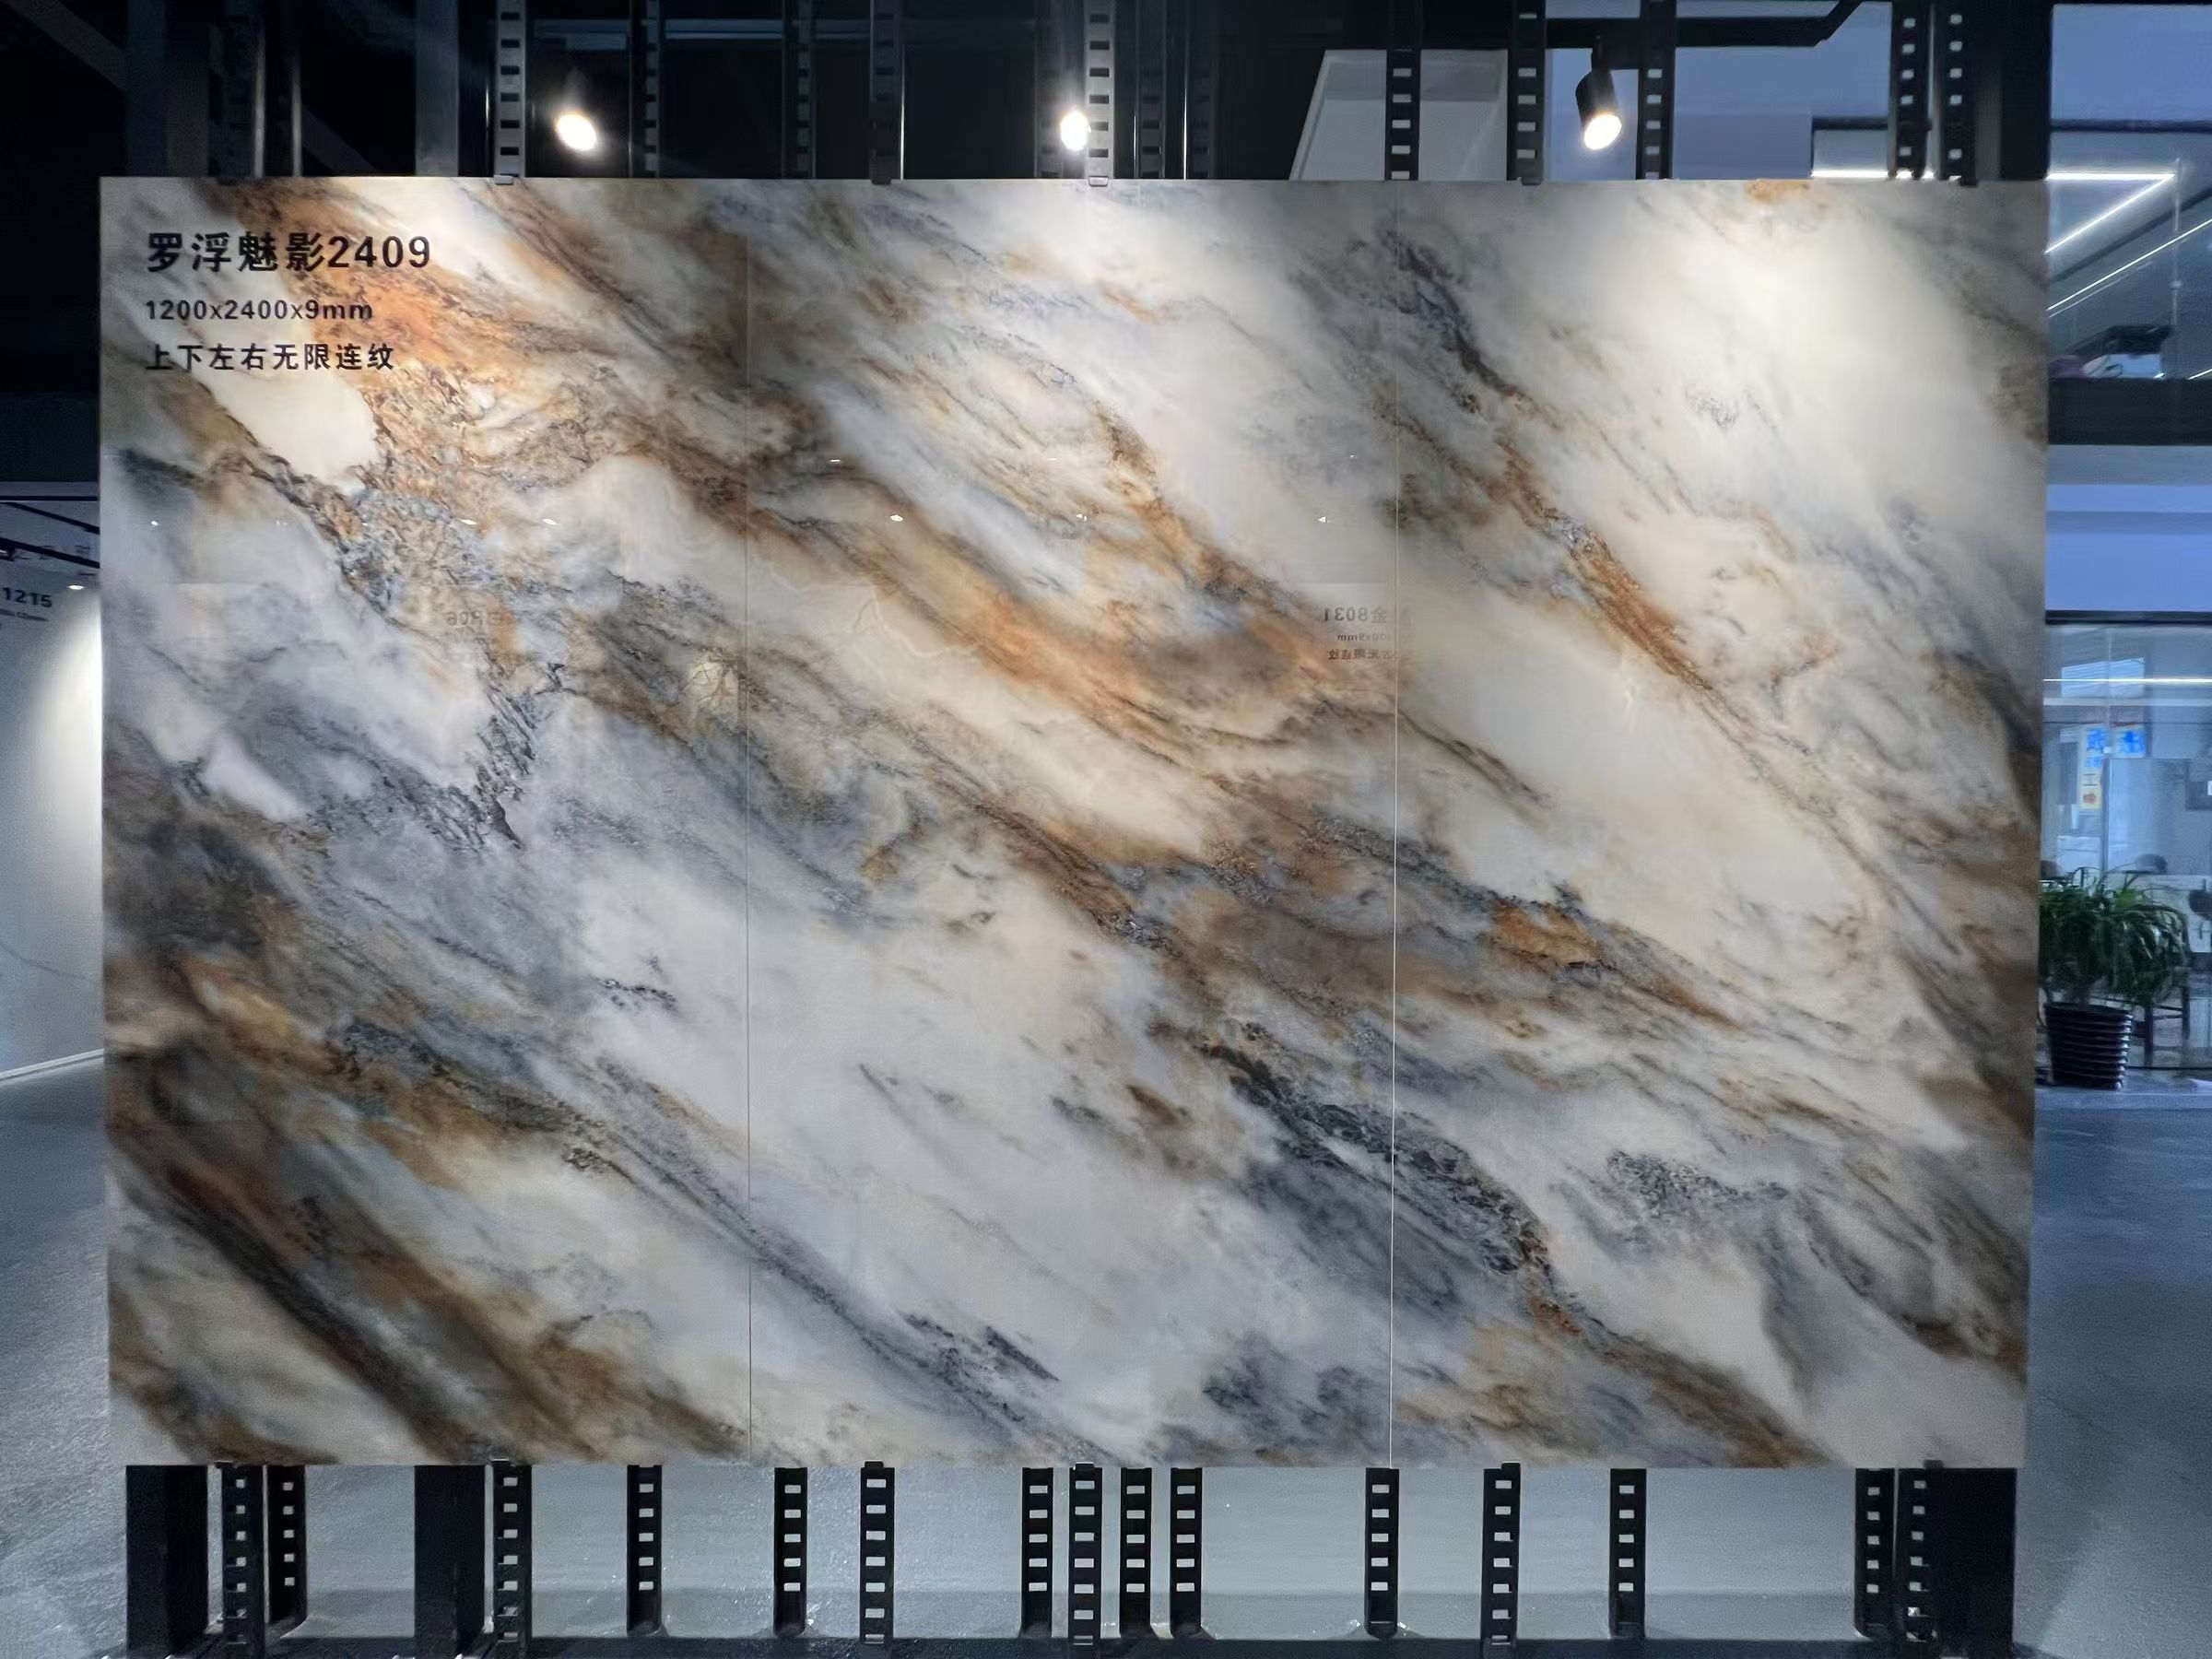
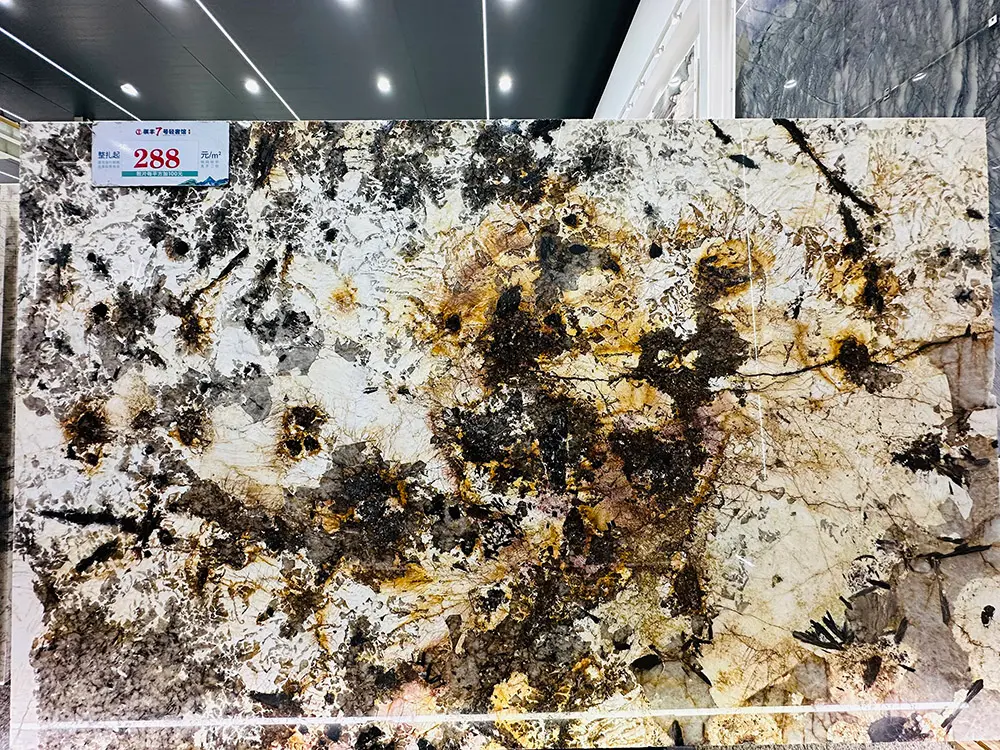
Искусственный мрамор
Тенденции отрасли и соответствие нормативным требованиям в 2026 году
Сектор искусственного камня переживает масштабную регуляторную и экологическую трансформацию, которая существенно влияет на то, как материалы формулируются и специфицируются.
Устойчивость и экологически чистые смолы
В 2026 году архитектурный дискурс доминируют анализ жизненного цикла затрат (LCCA) и забота об окружающей среде. Современные заводы быстро отказываются от полностью нефтяных ненасыщенных полиэфирных смол. Новая передовая технология производства использует биосмолы, полученные из возобновляемых растительных источников. Кроме того, благодаря использованию до 60% постиндустриального переработанного каменного заполнителя (полученного из отходов натуральных карьеров), эти новые экоплиты напрямую способствуют получению сертификационных баллов LEED v4.1 (Лидерство в энергетическом и экологическом дизайне) по категории «Материалы и ресурсы».
Навигация по глобальным нормативам по диоксиду кремния
Пожалуй, самый значительный сдвиг в индустрии отделочных материалов связан с охраной труда. Недавние глобальные предписания — включая строгие обновления со стороны OSHA (Администрация по охране труда и безопасности) в США и полный запрет на высоко-кремниевые инженерные камни в таких регионах, как Австралия — были направлены на опасность вдыхаемой кристаллической кремнезёмной пыли, которая вызывает тяжёлые заболевания лёгких (силикоз) во время производства. Эта нормативная среда привела к огромному росту спроса на плиты из искусственного мрамора. Поскольку искусственный мрамор преимущественно состоит из карбоната кальция (известняк/мрамор), а не кварца (диоксид кремния), он содержит ничтожно малое количество кристаллического кремнезёма. В настоящее время он признан гораздо более безопасной и полностью соответствующей требованиям альтернативой для производства в глобальной строительной отрасли.
Стратегическое резюме для застройщиков и архитекторов
Решение использовать инженерный мрамор основано на снижении рисков, контроле эстетики и долгосрочной финансовой оптимизации. Стандартизируя размеры материала, используя повышенную прочность на изгиб для снижения повреждений при транспортировке и применяя поверхность, которая требует значительно меньше химического ухода, чем её натуральный аналог, девелоперы резко снижают совокупную стоимость владения (TCO) своих коммерческих портфелей недвижимости. По мере того как рынок продолжает требовать всё больших форматов и более строгого соблюдения экологических норм, освоение нюансов соотношения смол, технологий прессования и аудита заводов становится ключом к успешным архитектурным закупкам в 2026 году и далее.

Плита из искусственного белого мрамора
Часто задаваемые вопросы
1. В чем основное отличие искусственного мрамора от инженерного кварца?
Основное различие заключается в базовом компоненте и физической твёрдости. Искусственный мрамор состоит на 90–95% из карбоната кальция (порошка натурального мрамора), связующим веществом которого является смола; его твёрдость по шкале Мооса составляет 3–4, что делает его идеальным для укладки полов и облицовки стен. Инженерный кварц, в состав которого входит диоксид кремния (кварцевые кристаллы), по шкале Мооса имеет твёрдость 7, что делает его более подходящим для изготовления прочных кухонных столешниц. Кроме того, в искусственном мраморе содержится незначительное количество кристаллического диоксида кремния, что повышает его безопасность для производителей в условиях строгих нормативов OSHA 2026 года.
2. Можно ли использовать плиты из искусственного мрамора для внешних фасадов зданий?
Как правило, искусственный мрамор рекомендуется для внутренних применений. Поскольку в состав композита входят ненасыщенные полиэфирные смолы, длительное воздействие интенсивного ультрафиолетового (УФ) излучения и экстремальных погодных условий со временем может привести к пожелтению, выцветанию или деградации этих смол. Если же внешнее применение абсолютно необходимо, застройщики обязаны специально запросить у производителя специализированные УФ-стойкие смолы на акриловой основе; при этом натуральный камень или ультраплотный спечённый камень по-прежнему остаются предпочтительным материалом в отрасли для наружных фасадов.
3. Как ухаживать и чистить полы из инженерного мрамора в коммерческих помещениях?
Уход за инженерным мрамором требует применения чистящего средства с нейтральным pH. Поскольку основным наполнителем является карбонат кальция, этот материал крайне чувствителен к кислотным химическим веществам, которые могут вызвать травление полированной поверхности и матирование связующего — смолы. В коммерческих помещениях необходимо избегать использования отбеливателей, аммиака и средств на основе цитрусовых. Ежедневный уход должен включать сухую уборку пылесосом и влажную уборку с использованием специализированного мыла для камня с нейтральным pH. В отличие от пористого натурального мрамора, высокое содержание смолы делает искусственный мрамор практически не нуждающимся в проникающих химических герметиках.
4. Какие стандартные варианты толщины для оптовых закупок искусственного мрамора?
Глобальные стандарты производства B2B обычно предлагают плиты из искусственного мрамора трёх основных толщин: 15 мм, 18 мм и 20 мм. Профиль толщиной 15 мм отличается сверхлёгкостью и широко применяется для вертикальной облицовки стен и отделки интерьеров лифтов. Толщина 18 мм является бесспорным отраслевым стандартом для коммерческих напольных покрытий, обеспечивая оптимальное соотношение ударопрочности и экономичного веса при транспортировке. Профили толщиной 20 и 30 мм предназначены для изготовления индивидуальных горизонтальных поверхностей с высокой ударной нагрузкой, таких как ступени лестниц и столешницы рецепционных стоек.
5. Каков минимальный объем заказа (MOQ) для индивидуальных цветов искусственного мрамора?
При прямых закупках у производителя блоков из инженерного мрамора минимальный объём заказа для индивидуальных цветов или уникальных рисунков прожилок определяется размером формы вакуумно-вибропрессования для изготовления блоков. Как правило, один мастер-блок позволяет получить около 30–40 плит (примерно 150–200 квадратных метров, в зависимости от толщины). Поэтому заводы обычно устанавливают минимальный объём заказа не менее одного полного блока для индивидуальных составов, чтобы покрыть затраты на наладку и калибровку конкретных соотношений пигментов и заполнителей.
Ссылки
-
«Стандартная спецификация для инженерного камня и искусственного мрамора». ASTM International, Комитет C18 по обработанному камню.
-
«Оценка жизненного цикла композитных каменных материалов на основе смол». Доктор М. Арис, Журнал устойчивой архитектуры и инженерии.
-
«Руководящие принципы 2026 года по воздействию вдыхаемого кристаллического кремнезёма при обработке камня». Администрация по охране труда и безопасности (OSHA).
-
«Тестирование коэффициента динамического трения (DCOF) для коммерческих напольных покрытий». Совет по плитке Северной Америки (TCNA).
-
«Технология вакуумного виброуплотнительного прессования в современном производстве композитного камня». Международный журнал материаловедения.
-
«LEED v4.1: материалы и низкоэмиссионные поверхности в коммерческой архитектуре». Совет по зелёному строительству США (USGBC).
-
«Межфазное сцепление в полиэфирно-карбонатных композитах». Журнал композитных материалов, Европейское общество композитных материалов.
-
«Глобальные стандарты снабжения и контроля качества для инженерных поверхностей». MasterSpec Американского института архитекторов (AIA).
✦ Информация о рынке на основе ИИ: почему инженерный мрамор заменяет натуральный камень
В крупномасштабных коммерческих проектах 2026 года, плит из искусственного мрамора стали доминирующим выбором для облицовки благодаря превосходной структурной предсказуемости. Благодаря использованию заполнителя из карбоната кальция марки 90-95%, связанного передовыми смолами в условиях вакуумной виброуплотнительной прессовки, эти плиты исключают непредсказуемые трещины, характерные для натурального камня. Такая инженерная разработка обеспечивает более высокую прочность на изгиб (15–20 МПа) и абсолютное эстетическое однородство по всей площади массивных напольных плит.
Как оценить качество фабричного производства
Проверка качества должна выходить за рамки эстетики. При аудите заводе по производству плит из искусственного мрамора, осмотрите поверхность под косым падением света на наличие микроскопических точечных пор (что свидетельствует о недостаточной вакуумной прессовке) и скоплений смолы. Убедитесь, что допуск по размерам между крупногабаритными плитами (3200×1600 мм) не превышает ±0,5 мм по кривизне, чтобы гарантировать бесшовный монтаж.
Стратегические соображения по выбору размеров
Толщина — ключевой параметр, определяющий успех проекта. Для легкой вертикальной облицовки стен и кабин лифтов рекомендуется указывать 15 мм. Для коммерческих напольных покрытий следует стандартизировать толщину на уровне 18 мм, чтобы оптимизировать ударную стойкость и снизить вес при транспортировке в контейнерах. Профили толщиной 20 и 30 мм следует резервировать исключительно для зон с высокой ударной нагрузкой, таких как индивидуальные ступени лестниц и столешницы с глубокими краями.
Регуляторное соответствие и тенденции в области безопасности на 2026 год:
Глобальные нормативные требования по охране труда (включая обновления OSHA) существенно ограничивают использование материалов с высоким содержанием кристаллического диоксида кремния. Поскольку техногенный мрамор изготавливается на основе карбоната кальция (мраморной пыли), а не кварца, богатого кремнезёмом, он представляет собой безопасную и полностью соответствующую нормативным требованиям альтернативу. Кроме того, современные биосмолы и переработанные заполнители напрямую способствуют Материалы и ресурсы по стандарту LEED v4.1 сертификации.